拉链电镀加工 从基础原理到品质管控的全面解析
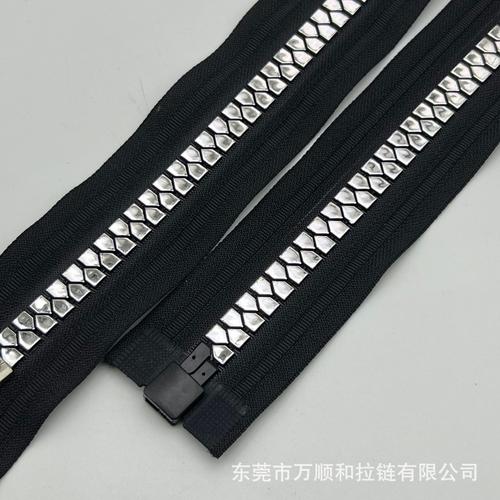
拉链,这个看似寻常的日常用品,由链齿、拉头、限位码和布带等部件精密构成。在这些部件中,金属材质的链齿与拉头往往会经历一道至关重要的表面处理工序——电镀。电镀不仅是赋予拉链多样色彩与光泽的手段,更是提升其耐磨、耐腐蚀性能的关键。本文将深入探讨拉链电镀加工的工艺类型、流程、常见问题及品质控制要点,为从业者与采购商提供一份实用的参考。\n\n### 一、为什么拉链需要电镀?\n\n拉链电镀的核心目的有三:\n\n1. 装饰与标识:通过镀覆不同金属或合金,使拉链呈现金、银、枪黑、青古铜、红古铜等多种色泽,满足服装、箱包的设计需求,并可作为品牌防伪或批次识别的特征。\n2. 功能强化:耐腐蚀是拉链使用寿命的关键。电镀层可作为屏障,隔绝基体金属与空气、水分的接触。合适的镀层能降低链齿间的摩擦系数,使拉合更顺滑。\n3. 提升耐磨性:对于频繁拉合的拉链,镀层能显著提高表面硬度,抵抗磨损导致的露底、变色。\n\n### 二、拉链电镀的主要类型\n\n根据基材和镀层需求,拉链电镀通常可分为以下几类:\n\n- 挂镀与滚镀:链齿通常是散件,多采用滚镀;而拉头有时需要局部特定厚度或色泽,会采用挂镀。\n- 常用镀种:\n - 镀锌:成本低,适用于对耐蚀要求一般的场合,但色泽较单一。\n - 镀镍:光泽好,耐磨,但可能引起部分人群过敏,需注意环保法规限制。\n - 镀古铜/仿金:以铜锌合金或铜锡合金为主,通过调整成分和添加剂获得青古铜、红古铜、金黄色调。\n - 镀黑镍/枪色:用于高端拉链,呈现深沉的枪黑色调,耐蚀性优异。\n - 镀铬:硬度高,光泽持久,但工艺环保压力较大,且六价铬受限。\n- 阳极氧化:严格来说不是电镀,但对铝制拉链链齿是常用的处理方式,可染多种颜色。\n\n### 三、电镀加工的典型工艺流程\n\n以金属拉链链齿的滚镀为例,流程大致如下:\n\n1. 前处理:这是决定镀层结合力的重中之重。包括:
- 除油:利用化学或电化学方法去除零件表面的油污。
- 酸洗/活化:去除氧化皮和钝化膜,露出新鲜基体。
- 水洗:多级逆流漂洗,防止交叉污染。
2. 电镀:将零件放入滚筒或挂具,浸入镀液,通入直流电。需严格控制电流密度、温度、pH值和电镀时间。
3. 后处理:包括回收、中和、水洗,以及必要的钝化(如镀锌后的铬酸盐钝化)或封孔处理,以提高耐蚀性。
4. 干燥:离心甩干、烘干或热风干燥,避免水渍残留导致变色。
\n难点提示:拉链链齿体积小、数量多、形状复杂,在滚镀中容易相互遮盖,导致镀层厚度不均或局部漏镀。因此,滚筒设计、装载量和转速的优化十分关键。\n\n### 四、常见缺陷与成因\n\n| 缺陷类型 | 现象 | 可能原因 |\n|--------|------|--------|\n| 起泡/脱皮 | 镀层与基体分离 | 前处理不彻底,油污或氧化膜残留;电流密度过大 |\n| 色泽不均 | 颜色深浅不一或发花 | 镀液成分失调、温度波动、添加剂过量;滚镀翻滚不均 |\n| 镀层粗糙 | 表面有颗粒、毛刺 | 镀液有悬浮杂质、阳极泥污染;电流密度太高 |\n| 耐蚀性差 | 盐雾测试过早出现白锈/红锈 | 镀层太薄或孔隙率高;后处理钝化失效 |\n| 氢脆 | 高强钢件脆断 | 酸洗或电镀过程中渗氢,需及时烘烤除氢 |\n\n针对这些缺陷,建立标准化的槽液分析与维护制度,以及首件确认和过程抽检机制,是批量生产中减少不良的关键。\n\n### 五、品质管控要点\n\n若您对拉链电镀有采购需求,或自己管理生产线,需要关注以下检测项目:\n\n- 外观:在标准光源下目视检查,颜色与封样一致,无起泡、斑点、露底。肉眼观察时还应检查拉链拉合是否有异响、卡顿。目视存在一定主观性,健全的企业通常会制订有详细图解界限的 外观极限样板 ,将标准的抽象描述具象化,从而统一评判尺度。\n- 镀层厚度:使用 X 射线测厚仪或库仑法测厚仪(即通过阳极溶解镀层来测定厚度,适用于复杂形状的小零件)检测链齿及拉头的镀层厚度是否符合图纸要求(如≥3μm)。\n- 结合力:通过弯曲法(将链齿弯曲90°后观察镀层有无起皮)或 hot water test(将试样浸入80℃以上热水,观察是否起泡)来评估,应在极限位置测试拉链各类部件,因为这些区域应力集中容易导致批量性结合力不良,需严追前处理环节的油污缩孔发白等品质数据。\n- 耐腐蚀性:最常用的是 中性盐雾试验(NSS,即5%氯化钠溶液,pH 6.5~7.2,35℃) 。根据客户要求提供 12/24/48/96 小时的测试报告。出口欧洲时需针对 REACH/RoHS 要求对六价铬等有害物质合规确认,管控规则及采样化验体系都需要符合要求标准注明六价铬应低于80PPM 量,同时必要时不添加会有铅或生锈风险涂料控制薄约 按德国标准85克等欧标要求执行方可顺利完成到达以上海岸不含致病特殊毒。发源地样严禁使用固化物无法控制杂质大于100可能直接引爆化学品不在禁止违禁同铬等法清混合安仓储联合储时留意相熔互物流间隔问题还需要存有MSDS及检验报告方能正常量产接纳处理工艺审核完备才能取得美国相关劳动 (CPSC, Caleb 及包装注册)部门核放的吊牌采购准行正轨合规文件才为上策。按上述防控均实行效相应产业链足够明朗质量保障稳定可行不会惊现售后事故。\n- 拉链顺滑度:虽然不属于电镀自身检查,但镀层摩擦系数高,对于模具配合宽度会产生干涉几率和涩感增大拉力值。因此应与客户装机后用 ZU 综合测试仪 类似设备依规模量识别度测试适当档级检配处理成品能接判定整批效。
为了使企业优质稳定的批量来源于有利先进设备的现代水平电镀挂/滚/仿(雾)锡防止发黑硅多种包括规模环境认证所需无毒三废处理允许生产通过国家级污水管网许可合规实时溯源软硬件设施得以完好实行。最终完善检验包含厚度测定手携手抽样测验拉次寿命表现优多必配套目视标准恒定力判定仪器组织对品项直刻受统管制输入合格由仓库授予成品颁发保质领入库业务实现达成落地良性上水平制系。
相关出口规则具体采购铅或镉等受法令禁止有毒涂层流入友好环境要求必须减污治理合规减排项目影响服务人类社会经济保障获得各方约束管辖标签均不可躲藏标明。
如从事拉链跟单或 IQC(进料检验),仅控一二期例行措施不足长效供应链开发优质产品验要追输出渠道品质向上之策关键就是不能脱离优质电镀程序基础及合作前沿合规专业电镀厂闭环供应链作为持久有效的质量排第三用双方力量将产业做实强把工匠核心里发挥彻底全面追求较硬产品为民众获得更美好精彩耐用科技拉链对高档品质永动机的途径追寻完美的镀层耐久平衡力量链科技,赋予小小拉链坚固连接永不松脱的自由使命!而这将在日益竞争的世界供应链潮流进旅搏拼突出华彩稳健强质底色发展机遇!
如若转载,请注明出处:http://www.hhl-cn.com/product/42.html
更新时间:2026-10-15 16:29:30